- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


Силициев диоксид Сол Инвестиционно леене
Силициев диоксид Сол Инвестиционно леене
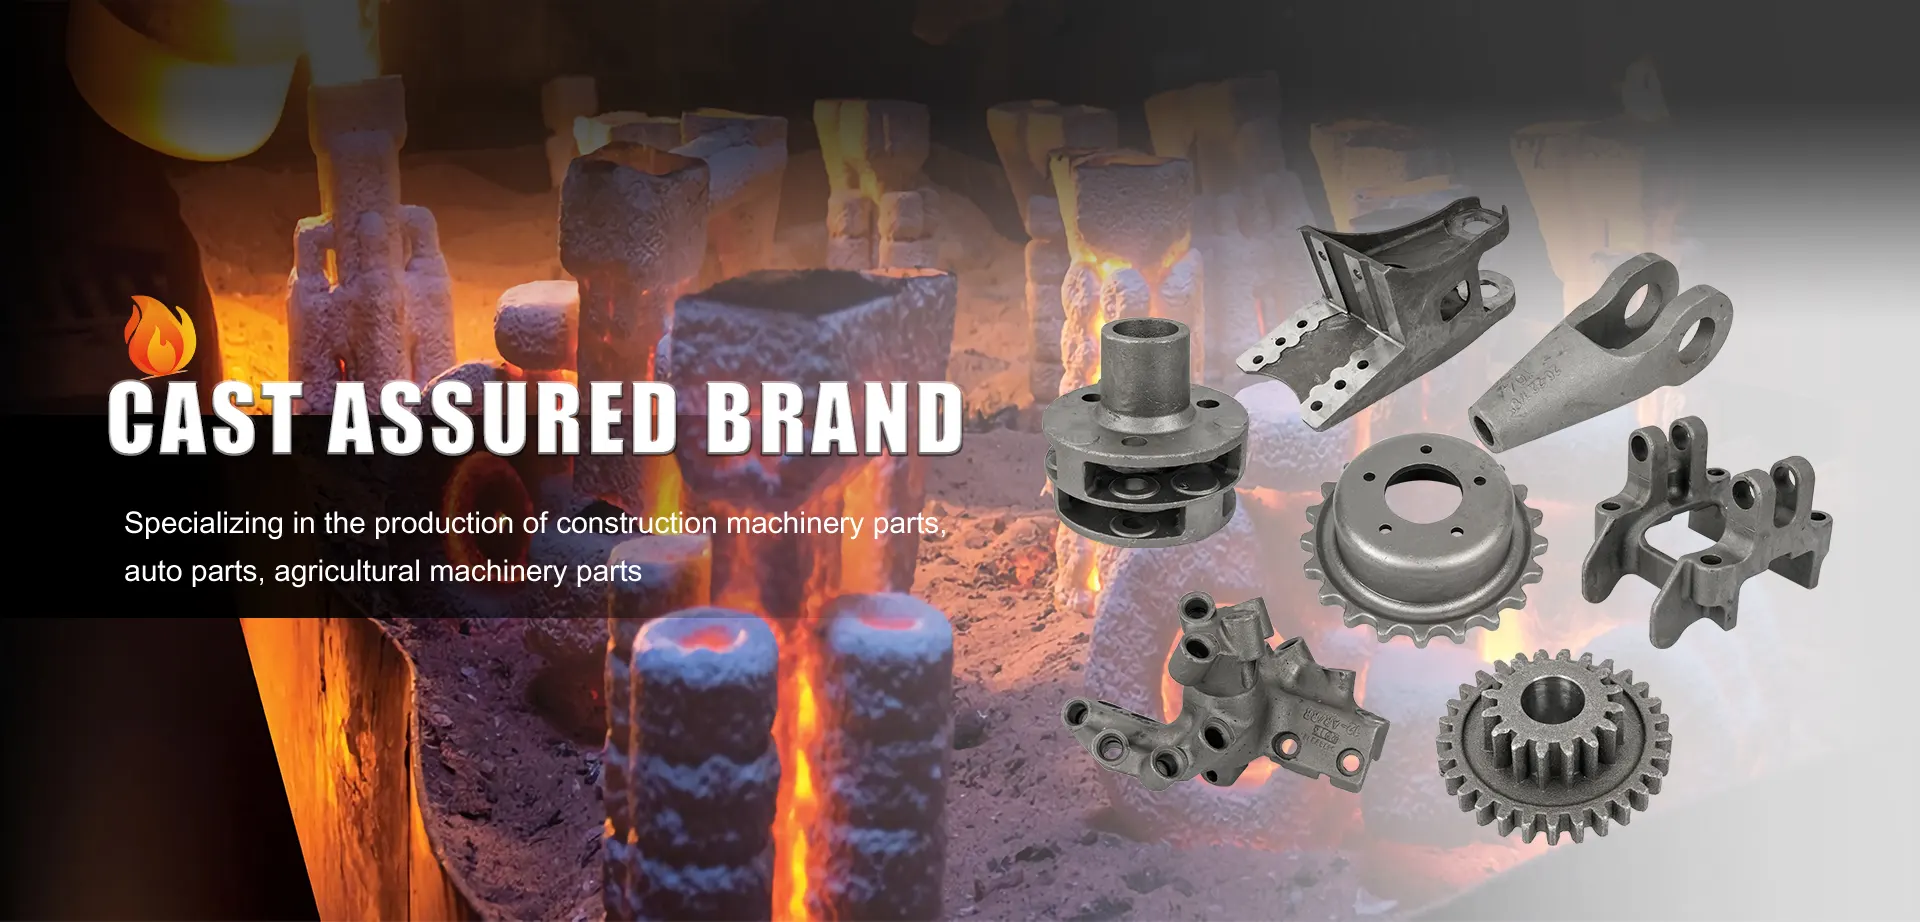
Силициев диоксид Сол Инвестиционно леенее форма на леене по инвестиция. Процесът е много подобен, с изключение на това, че формата за облицовка е направена от силициев зол цирконов пясък, смесен с огнеупорен прах. Цирконовият пясък със силициев зол е изключително финозърнест (10-20 микрона) и може да се смеси до суспензия с много нисък вискозитет при създаването на формата. Резултатът е метод на леене, който осигурява точни отливки с прецизни размери с отлични повърхностни покрития. Най-важното е, че цирконовите форми със силициев диоксид могат да издържат на температури до 2000°C, което ги прави много полезни при леене на високотемпературни легирани стомани и неръждаеми стомани.
Защо да използватеСилициев диоксид Сол Инвестиционно леене?
Ползи отлеене по инвестиционни модели на силициев зол:
â Голяма гъвкавост; подходящ за леене на повечето метали.
â Ще позволи да се произвеждат много сложни отливки с тънки стени.
â Възможни са гладки повърхностни покрития без разделителна линия, така че обработката и обработката са намалени или елиминирани.
â Вместо това позволява прецизно отливане на части, които не могат да се обработват.
â Отлична точност на размерите Silica Sol Process1. Прави се метална матрица, като отпечатъкът е същият, както се изисква в крайната форма.
2. Разтопеният восък се инжектира в металната матрица, за да се създаде модел, оставя се да се втвърди и след това се отстранява. Някои сложни восъчни модели се изработват чрез свързване на няколко отделни шаблона заедно с помощта на лепило.
3. След това восъците се сглобяват върху восъчно дърво, много части могат да бъдат поставени върху дървото в зависимост от размера, обичайно е компонентите да бъдат в диапазона на тегло от 0,1 кг до 50 кг.
4. След това дървото се потапя в суспензия от силициев зол и циркон, за да покрие восъка, суспензията е изключително фина с нисък вискозитет, което води до отлично покритие на повърхността като отлята. Суспензията се покрива с огнеупорен материал и процесът се повтаря няколко пъти, докато се създаде обвивка около восъчната шарка.
5. Процесът на сушене е критичен. Черупките трябва да се оставят да изсъхнат естествено при постоянна температура, за да се позволи на силициевите зол гелове и огнеупорните частици да се свържат, резултатът е здрава, висококачествена матрица за черупки. Восъчните дървета се поставят в пещи на около 200 градуса, за да се разтопи восъкът.
6. Когато се отстрани целият восък, дърветата се нагряват до над 1000 градуса, за да завърши подготовката за отливане.
7. След това металът се излива в горещата форма, което позволява на сплавта да достигне до най-тънките участъци на матрицата, преди да се втвърди.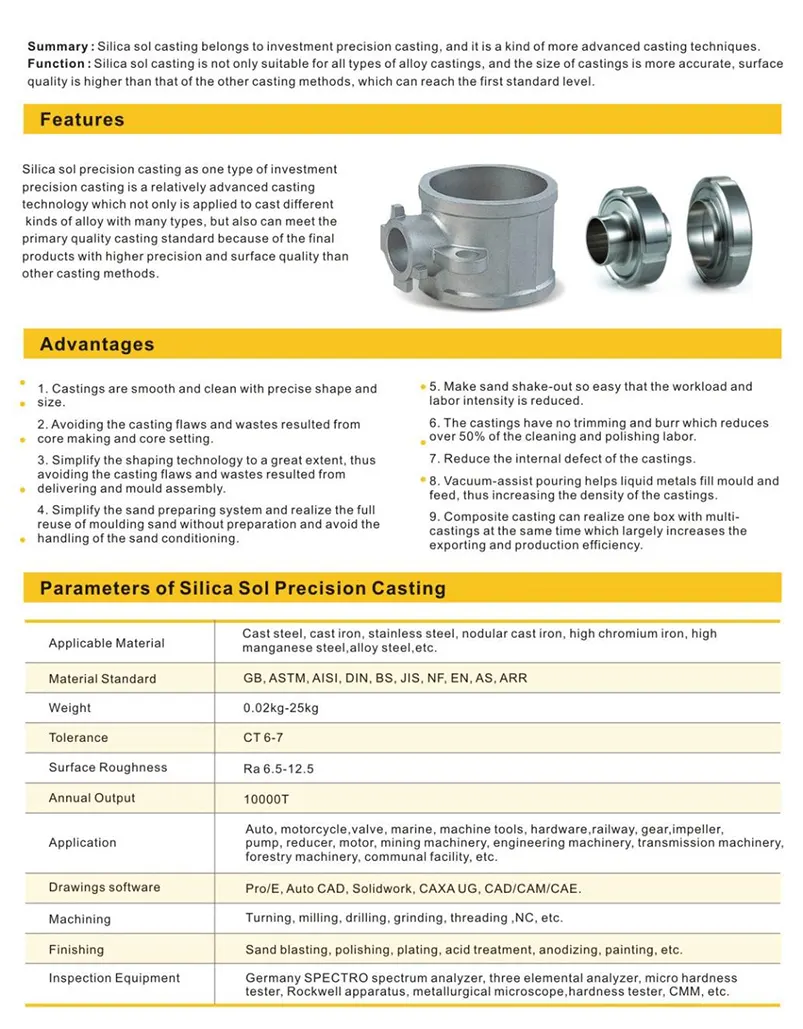
Защо да използватеСилициев диоксид Сол Инвестиционно леене?
Ползи отлеене по инвестиционни модели на силициев зол:
â Голяма гъвкавост; подходящ за леене на повечето метали.
â Ще позволи да се произвеждат много сложни отливки с тънки стени.
â Възможни са гладки повърхностни покрития без разделителна линия, така че обработката и обработката са намалени или елиминирани.
â Вместо това позволява прецизно отливане на части, които не могат да се обработват.
â Отлична точност на размерите Silica Sol Process1. Прави се метална матрица, като отпечатъкът е същият, както се изисква в крайната форма.
2. Разтопеният восък се инжектира в металната матрица, за да се създаде модел, оставя се да се втвърди и след това се отстранява. Някои сложни восъчни модели се изработват чрез свързване на няколко отделни шаблона заедно с помощта на лепило.
3. След това восъците се сглобяват върху восъчно дърво, много части могат да бъдат поставени върху дървото в зависимост от размера, обичайно е компонентите да бъдат в диапазона на тегло от 0,1 кг до 50 кг.
4. След това дървото се потапя в суспензия от силициев зол и циркон, за да покрие восъка, суспензията е изключително фина с нисък вискозитет, което води до отлично покритие на повърхността като отлята. Суспензията се покрива с огнеупорен материал и процесът се повтаря няколко пъти, докато се създаде обвивка около восъчната шарка.
5. Процесът на сушене е критичен. Черупките трябва да се оставят да изсъхнат естествено при постоянна температура, за да се позволи на силициевите зол гелове и огнеупорните частици да се свържат, резултатът е здрава, висококачествена матрица за черупки. Восъчните дървета се поставят в пещи на около 200 градуса, за да се разтопи восъкът.
6. Когато се отстрани целият восък, дърветата се нагряват до над 1000 градуса, за да завърши подготовката за отливане.
7. След това металът се излива в горещата форма, което позволява на сплавта да достигне до най-тънките участъци на матрицата, преди да се втвърди.
Изгубена отливка от пяна
Изгубена отливка от пяна
Изгубена отливка от пянае вид изпарително леене. Този метод е доста подобен на леенето по инвестиционни модели, което използва восък вместо пяна в процеса на изработване на модела.
Моделът от пяна е използван за първи път в металообработването през 1958 г. Въпреки че тази техника за леене в матрица не е толкова популярна, колкото други методи като леене в пясъчна форма или постоянно леене, тя поддържа изключителни предимства, особено при леене на сложни и прецизни форми.
За разлика от традиционните методи, които включват процеса на изтегляне на шаблона преди отливането и изискват сръчност в стъпката за отстраняване на шаблона, по отношение на метода на изгубената пяна, шаблонът се изпарява, когато разтопеният метал се излее в помага за намаляване на тези съображения.
Theзагубено отливане на пянапроцес
Процес на загубена пяна
Технологията за отливане на изгубена пяна включва 5 стъпки: проектиране на шаблона; нанасяне на изолационно боядисване; поставяне на шаблона в пясъчната колба; изливане на разтопен метал; и събиране на отливките.
Как се прави модел на изгубена пяна?
Първо се проектира модел от полистиролова пяна. Този тип пяна играе важна роля при този метод на леене. Той е добър топлоизолатор и химическа устойчивост, позволява нормална работа при температура под 75 â.
В зависимост от трудността и детайлите на продукта, шаблонът от пяна може да бъде направен по различни начини.
Изработване на модела за процес на изгубена пяна
За много детайлни шаблони за отливане шаблонът от пяна е частично направен и залепен заедно. За малкия обем леярните често правят модели чрез ръчно изрязване или машинна обработка от плътен блок от пяна. Ако моделът е достатъчно прост, може да се приложи нож за пяна с гореща тел.
В случай, че обемът е голям, моделът може да се произвежда масово чрез процес, подобен на шприцоване.
Полистиролови перли се инжектират в предварително загрята алуминиева форма при ниско налягане. След това се прилага пара, което води до разширяване на полистирола, за да запълни празната кухина и след това да образува модела или секция. Крайният модел е приблизително 97,5% въздух и 2,5% полистирен.
Процес на леене
След като моделът е оформен, той се покрива с изолационна боя, поставя се в колба и се заобикаля с несвързан пясък и се уплътнява.
моделът е покрит с изолационна боя в процес на загубена пяна
Покриващата боя работи за увеличаване на издръжливостта на повърхността на формата, предпазва от ерозия и счупване. Като има предвид, че колбата е проектирана подходящо за този метод, така че когато разтопеният метал се излее във формата, газът, генериран от изгарянето на пяната, се изтегля напълно.
След като разтопеният метал се излее в шаблона от пяна, шаблонът от пяна се изгаря и се оформя отливката.
Методът на изгубената пяна се прилага за продукт от лята стомана
Моделът от пяна е използван за първи път в металообработването през 1958 г. Въпреки че тази техника за леене в матрица не е толкова популярна, колкото други методи като леене в пясъчна форма или постоянно леене, тя поддържа изключителни предимства, особено при леене на сложни и прецизни форми.
За разлика от традиционните методи, които включват процеса на изтегляне на шаблона преди отливането и изискват сръчност в стъпката за отстраняване на шаблона, по отношение на метода на изгубената пяна, шаблонът се изпарява, когато разтопеният метал се излее в помага за намаляване на тези съображения.
Theзагубено отливане на пянапроцес
Процес на загубена пяна
Технологията за отливане на изгубена пяна включва 5 стъпки: проектиране на шаблона; нанасяне на изолационно боядисване; поставяне на шаблона в пясъчната колба; изливане на разтопен метал; и събиране на отливките.
Как се прави модел на изгубена пяна?
Първо се проектира модел от полистиролова пяна. Този тип пяна играе важна роля при този метод на леене. Той е добър топлоизолатор и химическа устойчивост, позволява нормална работа при температура под 75 â.
В зависимост от трудността и детайлите на продукта, шаблонът от пяна може да бъде направен по различни начини.
Изработване на модела за процес на изгубена пяна
За много детайлни шаблони за отливане шаблонът от пяна е частично направен и залепен заедно. За малкия обем леярните често правят модели чрез ръчно изрязване или машинна обработка от плътен блок от пяна. Ако моделът е достатъчно прост, може да се приложи нож за пяна с гореща тел.
В случай, че обемът е голям, моделът може да се произвежда масово чрез процес, подобен на шприцоване.
Полистиролови перли се инжектират в предварително загрята алуминиева форма при ниско налягане. След това се прилага пара, което води до разширяване на полистирола, за да запълни празната кухина и след това да образува модела или секция. Крайният модел е приблизително 97,5% въздух и 2,5% полистирен.
Процес на леене
След като моделът е оформен, той се покрива с изолационна боя, поставя се в колба и се заобикаля с несвързан пясък и се уплътнява.
моделът е покрит с изолационна боя в процес на загубена пяна
Покриващата боя работи за увеличаване на издръжливостта на повърхността на формата, предпазва от ерозия и счупване. Като има предвид, че колбата е проектирана подходящо за този метод, така че когато разтопеният метал се излее във формата, газът, генериран от изгарянето на пяната, се изтегля напълно.
След като разтопеният метал се излее в шаблона от пяна, шаблонът от пяна се изгаря и се оформя отливката.
Методът на изгубената пяна се прилага за продукт от лята стомана
Леене в черупкови форми
Леене в черупкови форми
Отливка на черупкаинже процес на леене на метал, подобен на леенето в пясък, при който разтопеният метал се излива в разходна форма. Въпреки това, при отливането на черупки, формата е тънкостенна обвивка, създадена от нанасяне на смес от пясък и смола около шаблон. Моделът, метално парче във формата на желаната част, се използва повторно за формиране на множество форми за черупки. Моделът за многократна употреба позволява по-високи производствени нива, докато формите за еднократна употреба позволяват отливането на сложни геометрии. Леенето на корпусни форми изисква използването на метален шаблон, пещ, смес от пясък и смола, кутия за изхвърляне и разтопен метал.
Леене в черупкови формипозволява използването както на черни, така и на цветни метали, като най-често се използват чугун, въглеродна стомана, легирана стомана, неръждаема стомана, алуминиеви сплави и медни сплави. Типичните части са малки до средни по размер и изискват висока точност, като например корпуси на зъбни колела, цилиндрови глави, свързващи пръти и рамена на лоста.
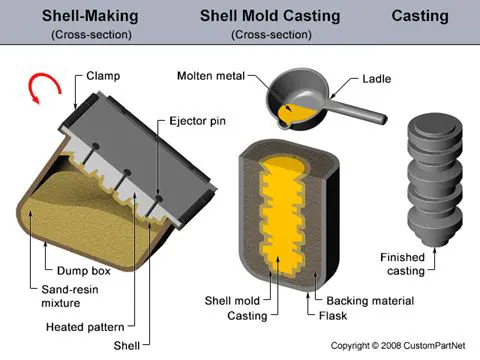
Theлеене в черупкови формипроцесът се състои от следните стъпки:
1. Създаване на шаблон - Създава се метален шаблон от две части във формата на желаната част, обикновено от желязо или стомана. Понякога се използват и други материали, като алуминий за производство в малък обем или графит за леене на реактивни материали.
2. Създаване на калъп - Първо, всяка половина на модела се нагрява до 175-370°C (350-700°F) и се покрива със смазка, за да се улесни отстраняването. След това нагрятият модел се затяга към кутия за изхвърляне, която съдържа смес от пясък и свързващо вещество от смола. Кутията за изхвърляне е обърната, което позволява тази смес от пясък и смола да покрие шаблона. Нагретият шаблон частично втвърдява сместа, която сега образува обвивка около шаблона. Всяка половина на шаблона и заобикалящата го черупка се втвърдяват докрай в пещ и след това черупката се изважда от шаблона.
3. Сглобяване на матрицата - Двете половини на корпуса са съединени и здраво захванати, за да образуват пълната форма на корпуса. Ако са необходими сърцевини, те се поставят преди затваряне на формата. След това формата на черупката се поставя в колба и се поддържа от подложка.
4. Изливане - Формата е здраво захваната заедно, докато разтопеният метал се излива от кофа в литниковата система и запълва кухината на формата.
5. Охлаждане - След като формата е напълнена, разтопеният метал се оставя да се охлади и да се втвърди във формата на крайната отливка.
6. Отстраняване на отливката - След като разтопеният метал се охлади, формата може да се счупи и отливката да се отстрани. Необходими са процеси на подрязване и почистване, за да се отстрани излишният метал от захранващата система и пясъкът от матрицата.
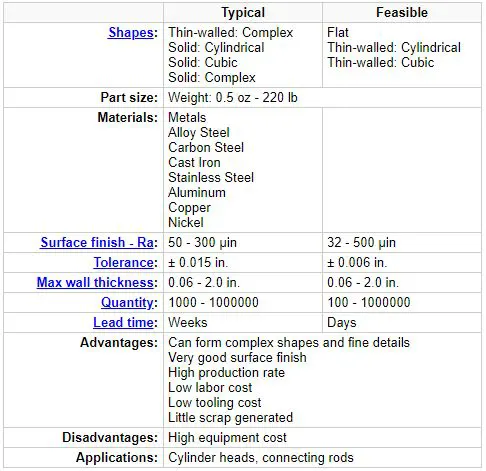
Леене в черупкови формипозволява използването както на черни, така и на цветни метали, като най-често се използват чугун, въглеродна стомана, легирана стомана, неръждаема стомана, алуминиеви сплави и медни сплави. Типичните части са малки до средни по размер и изискват висока точност, като например корпуси на зъбни колела, цилиндрови глави, свързващи пръти и рамена на лоста.
Theлеене в черупкови формипроцесът се състои от следните стъпки:
1. Създаване на шаблон - Създава се метален шаблон от две части във формата на желаната част, обикновено от желязо или стомана. Понякога се използват и други материали, като алуминий за производство в малък обем или графит за леене на реактивни материали.
2. Създаване на калъп - Първо, всяка половина на модела се нагрява до 175-370°C (350-700°F) и се покрива със смазка, за да се улесни отстраняването. След това нагрятият модел се затяга към кутия за изхвърляне, която съдържа смес от пясък и свързващо вещество от смола. Кутията за изхвърляне е обърната, което позволява тази смес от пясък и смола да покрие шаблона. Нагретият шаблон частично втвърдява сместа, която сега образува обвивка около шаблона. Всяка половина на шаблона и заобикалящата го черупка се втвърдяват докрай в пещ и след това черупката се изважда от шаблона.
3. Сглобяване на матрицата - Двете половини на корпуса са съединени и здраво захванати, за да образуват пълната форма на корпуса. Ако са необходими сърцевини, те се поставят преди затваряне на формата. След това формата на черупката се поставя в колба и се поддържа от подложка.
4. Изливане - Формата е здраво захваната заедно, докато разтопеният метал се излива от кофа в литниковата система и запълва кухината на формата.
5. Охлаждане - След като формата е напълнена, разтопеният метал се оставя да се охлади и да се втвърди във формата на крайната отливка.
6. Отстраняване на отливката - След като разтопеният метал се охлади, формата може да се счупи и отливката да се отстрани. Необходими са процеси на подрязване и почистване, за да се отстрани излишният метал от захранващата система и пясъкът от матрицата.
Отливане на водно стъкло
Отливане на водно стъкло
Водно стъкло Инвестиционна отливкае много подобен на леенето по модел (т.е. методът на изгубен восък), но е особено подходящ за по-големи отливки и е по-евтин за производство. Процесът осигурява много по-добро покритие на повърхността и прецизност на размерите спрямо тези, постигнати чрез пясъчно леене, и могат да бъдат постигнати по-сложни форми. В допълнение към стоманите е възможно да се леят алтернативни материали като желязо и SG желязо, като се използва този метод.
Разликата между метода на загуба на восък и отливането на водно стъкло е просто начинът, по който восъкът се отстранява от керамичната форма:
· Отливането по модели използва високотемпературни автоклави за разтопяване на восъка, докато:-
· При леенето на водно стъкло формите се потапят в гореща вода за отстраняване на восъка. След това восъкът се разтопява от формите и изплува на повърхността на водата. Това позволява да бъде обезмаслено и повторно използвано за целите на производството на восък.
Очевидно това също осигурява предимства за околната среда и восъкът е напълно рециклируем.
Lester-cast е в състояние да предложи опцията за водно стъкло чрез своята партньорска компания в Китай, която има богат опит в производството на компоненти, използвайки този процес.
За да обобщим, процесът на водно стъкло предлага:
· Превъзходно покритие на повърхността в сравнение с пясъчното леене.
· По-голяма прецизност на размерите в сравнение с пясъчното леене.
· Постигане на по-сложни части.
· По-големи части от традиционния метод на леене по моделни модели.
· По-евтино от леенето по инвестиция.
· По-голям избор от метали.
· Екологични предимства.
Леенето на водно стъкло е процес на леене по инвестиционни модели, при който водното стъкло се добавя към формовъчните материали пропорционално и след това се разбърква и смесва в продължение на 6-8 минути, след което се смила в „пясък, свързан с натриев силикат“. След това пясъкът се поставя във формовъчните кутии, в които е вдухан много CO2. CO2 започва химическата реакция с водното стъкло към силикагела, който втвърдява пясъка, свързан с натриев силикат.
Защо да изберете отливка от водно стъкло за вашите персонализирани части?
Частите за леене на водно стъкло са най-рентабилният процес на леене с кратки цикли на производство на черупки, което ви помага да намалите много разходи.
В сравнение с леярските части от силициев зол, леярските компоненти от водно стъкло са с голяма грапавост на повърхността и ниска точност на размерите.
Качеството на повърхността на отливките от водно стъкло е лошо, така че се използва главно за отливки от въглеродна стомана и нисколегирана стомана. А прецизното леене на силициев диоксид се използва главно за продукти от високолегирана стомана и неръждаема стомана.
Приложение: Китайските отливки от водно стъкло се прилагат широко във всички видове машини, като автомобилни отливки, отливки за инженерни машини, части за отливане на селскостопански продукти, компоненти за отливане на двигатели, части за отливане на асансьори, минни части, компоненти за отливки на земекопни машини, части за отливки на строителни машини, отливки за морски и кораби, фитинги за помпи, отливки за хидравлични цилиндри, резервни части за отливки на клапани и различни метални отливки.
Специални продукти
Инвестиционно автолеене от легирана стомана, силициев диоксид
Буфери за отливане по модели на силициев диоксид от легирана стомана
Отливка от неръждаема стомана за инвестиционно отливане от силициев диоксид
Формовъчна форма от неръждаема стомана Силициев сол Инвестиционно леене
Инвестиционна отливка от силициев диоксид от неръждаема стомана за втулка на ос
Отливка по инвестиционни модели от сферографитен чугун и силициев диоксид за автомобилни спирачки
Инвестиционно отливане от силициев диоксид от неръждаема стомана
Отливка от силициев диоксид от въглеродна стомана за механично свързани части


За нас
относно
нас
Ningbo Zhiye Mechanical Components Co., Ltd. То се намира в Xiachen Industrial Zone, Chunhu Town, Phenghua District, Ningbo City, който е известен със своите прецизни отливки в Китай. Той е подчинен на Ningbo Huashen Group, която има общо 5 компании .С над 900 служители и годишното производство е повече от 3000 тона. Основните бизнес диапазони саИнвестиционно леене със силициев диоксид, инвестиционно леене във водно стъкло, леене под изгубена пяна, отливка в черупкови форми и композитно леене под изгубена восък.Това е известна доставка за прецизни отливки в Китай.

-

ЦЕНА

ЦЕНА
Осигуряваме ви висококачествени продукти и предлагаме най-конкурентните цени.
Виж детайлите -

OEM/ODM

OEM/ODM
OEM/ODM поръчките са добре дошли, ние се опитваме да отговорим на всички ваши нужди.
Виж детайлите -

КАЧЕСТВО

КАЧЕСТВО
Съсредоточете се върху качеството на продукта, степента на проверка на качеството на продукта е 100%.
Виж детайлите -

ДОСТАВКА

ДОСТАВКА
Системата за бърза гаранция на веригата за доставки гарантира точно време за доставка.
Виж детайлите -

ОБСЛУЖВАНЕ

ОБСЛУЖВАНЕ
Клиентите отговарят 24 часа, за да ви помогнат да разрешите всеки проблем с продукта.
Виж детайлите
Нови продукти


Новини
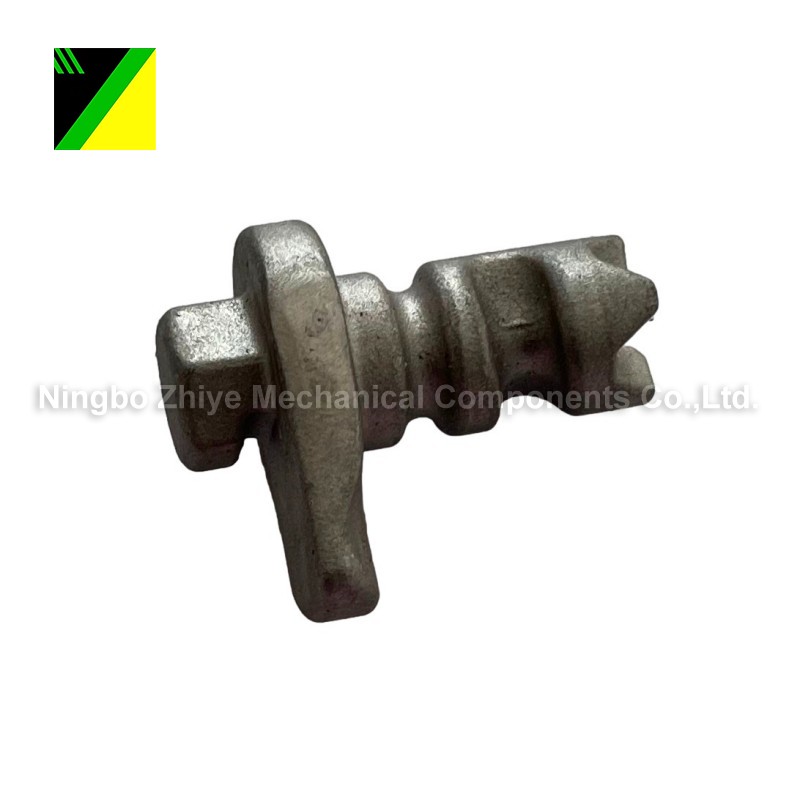
Какво представлява отливката от легирана стомана 42CrMo и как поддържа взискателни механични компоненти?
Отливката от легирана стомана 42CrMo е решение за механични компоненти, които изискват полезна комбинация от здравина, издръжливост, устойчивост на износване и структурна надеждност. Материалът обикновено се свързва с хром-молибденови инженерни стомани и е тясно свързан с класове като 42CrMo4 и AISI 4140, въпреки че точната еквивалентност зависи от приложимия стандарт и спецификация. За лятите компоненти изборът на материал сам по себе си не е достатъчен. Практиката на топене, дизайнът на матрицата, захранването, контролът на втвърдяването, топлинната обработка, точността на размерите, допускането на механична обработка и проверката влияят върху крайния компонент.
Прочетете още
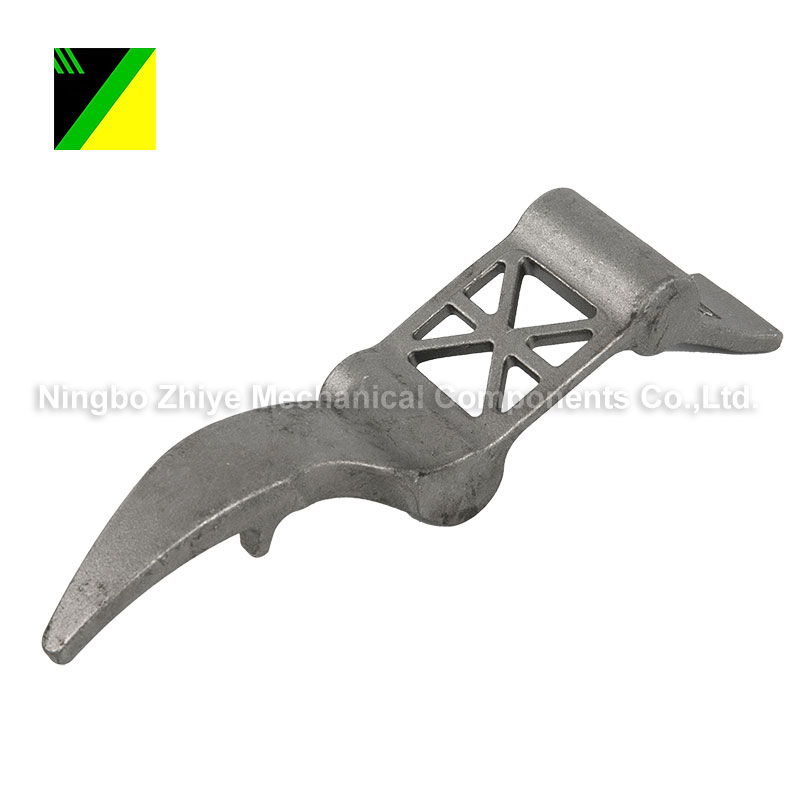
Как въглеродната стоманена силициева сол облицовъчна отливка подобрява производителността на C Gear Blank?
Заготовката за зъбно колело C от въглеродна стомана и силициев диоксид е предназначена за приложения, при които се изисква надеждна комбинация от здравина, последователност на размерите, устойчивост на износване и гъвкавост при обработка. В сравнение с производството на сложни заготовки за зъбни колела изцяло чрез конвенционална машинна обработка, леенето по модел на силициев зол може да произведе компоненти с почти мрежова форма със сложни геометрии и контролирани толеранси, като същевременно намалява ненужното отстраняване на материал.
Прочетете още
Как сдвоеното стебло на реда подобрява механичната производителност и надеждност?
В съвременните механични системи прецизността, стабилността и издръжливостта са критични фактори, които определят производителността и експлоатационния живот на оборудването. Сдвоеното стебло на реда се превърна във важно компонентно решение за приложения, които изискват подобрено разпределение на натоварването, повишена здравина на конструкцията и надеждна работа при взискателни работни условия.
Прочетете още

Какво прави клинообразното тяло на скобата с двойно ухо надеждно за модерните системи за свързване на проводници?
Клиновидното тяло на телената скоба с двойно ухо е основен компонент, използван в различни системи за свързване на проводници и механично закрепване. Неговата уникална клиновидна структура и дизайн с двойно ухо осигуряват отлична здравина на захващане, стабилност и дълготрайна надеждност.
Прочетете още

Какво прави корпуса с клиновидна скоба с двойно ухо надежден за съвременните кабелни връзки?
Надеждната кабелна свързваща система зависи не само от електрическите компоненти, но и от механичната защита около тях. Корпусът с клиновидна скоба с двойно ухо е проектиран да осигури стабилно позициониране на проводника, повишена механична якост и дългосрочна защита при взискателни приложения.
Прочетете още
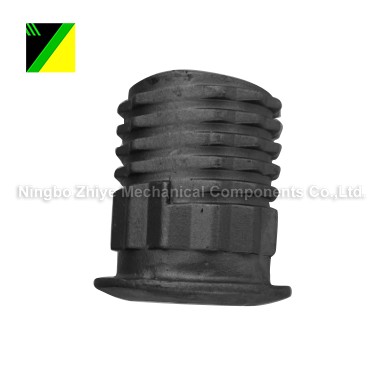
Какво прави голямата гайка от отливка от въглеродна стомана правилният избор за тежки приложения?
Големите гайки от отливка от въглеродна стомана играят жизненоважна роля в индустриите, където високата якост, стабилността на размерите и дългосрочната надеждност са от съществено значение. От тежки машини и строително оборудване до транспортни системи и индустриални конструкции, тези компоненти осигуряват сигурни решения за закрепване при екстремни работни условия. Тази статия обяснява производствения процес, предимствата, приложенията, съображенията за избор и методите за поддръжка на големи гайки за отливане от въглеродна стомана, като помага на купувачите да разберат как да изберат правилния продукт за техните специфични нужди.
Прочетете още